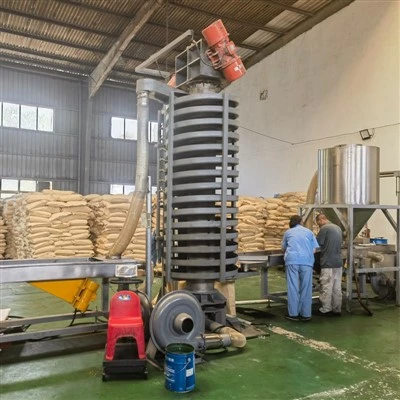
Ако сте в играта за обработка на каучук, знаете, че машината за смесване на каучук е гръбнакът на вашата работа - няма начин да го заобиколите. Но ако захранващата ви система изостава, цялата ви линия ще се забави, качеството ще се влоши и вероятно губите много повече материал, отколкото трябва. Като доставчик на машини, който е прекарал години в отстраняване на точно тези главоболия за заводи за каучук от всякакъв размер, позволете ми да ви преведа през истинските, действащи корекции, които тествахме (и доказахме), за да подобрите настройката си за хранене. Не съм тук, за да ви удрям с жаргон, който ще забравите – просто ясни неща, които работят.
Първо, нека бъдем реални: лошата захранваща система не означава просто изхвърляне на каучукови смеси в мелницата. Това означава непоследователни скорости на подаване, загуба на материали, умора на работниците и дори рискове за безопасността, ако някой бърза да излее лепкава гума без план. Виждал съм растения, които все още се хранят на ръка с кофи през 2024 г. и въпреки че работи за малки партиди, това е бомба със закъснител за големи серии. Добрата новина? Повечето надстройки не изискват цялостна ревизия - само целенасочени настройки на това, което вече е там, или малки добавки, които се включват направо в съществуващата ви линия.
Нека започнем с основите: обработка на материали. Ако захранвате бали със суров каучук или предварително претеглена смес във вашата двуролкова отворена смесителна мелница за гума (проверете това тук: /rubber-machinery/two-roll-rubber-open-mixing-mill.html), вероятно имате работа с бали, които са или твърде дебели, неравномерно нарязани, или достатъчно лепкави, за да се залепят за всяка повърхност. Открихме, че надграждането на вашата подготовка преди хранене е невъзпятият герой тук. Например, добавянето на малък разделител за бали с регулируеми междини на острието раздробява големите бали на еднакви парчета, преди дори да попаднат в захранващия улей на мелницата. Няма повече ръчно разделяне на бали, няма повече парчета, които се изплъзват покрай захранващите ролки и се засядат. Тази малка стъпка сама по себе си съкращава времето за подготовка с 15-20% за повечето от нашите клиенти и е изключително евтина в сравнение с основния ремонт на системата за хранене.
Друг голям тук: контролиране на консистенцията на фуража. Ако вашата мелница получава твърде много гума на едно място и недостатъчно на друго, ще получите неравномерно смесване - горещи точки, недостатъчно смесени зони, може би дори приплъзване на ролка. Имахме клиенти, които смениха старите си статични захранващи улеи с вибрационни хранилки с променлива скорост и разликата беше ден и нощ. Тези захранващи устройства използват регулируеми нива на вибрация, за да доставят стабилен, равномерен поток от материал точно до центъра на захранващите ролки на мелницата. Най-добрата част? Можете да ги синхронизирате с контролния панел на вашата мелница, така че ако мелницата бърка по-бързо, захранващото устройство се ускорява автоматично. Край на претоварването или гладните кифлички. За инсталации, използващи вътрешни миксери, това все още се прилага - просто адаптирайте настройката, за да подавате във входящия отвор на миксера вместо в отворената мелница. Говорейки за вътрешни миксери, ако искате да надстроите и тази страна, вижте нашия вътрешен миксер тип устойчива на износване сплав: /rubber-machinery/wear-resistant-alloy-type-internal-mixer.html-той се съчетава перфектно с настроена захранваща система.
Сега, нека поговорим за специфични за материала ощипвания, защото гумата е странно лепкава материя, нали? Ако подавате регенерирана гума или прахообразни добавки (като сажди, които са от съществено значение за издръжливостта на гумата), боравенето с прах е кошмар, ако не го направите правилно. Виждали сме, че твърде много растения използват отворени улеи за прах, което води до прах във въздуха, похабен материал и непоследователни съотношения. Поправката тук е прахоустойчиво шнеково захранващо устройство с динамометрични клетки, които измерват теглото на добавката в реално време. Тези шнекове подават прах директно в основния гумен поток, така че да получавате точни, повтарящи се съотношения всеки път. Край на гадаенето колко сажди сте добавили последната партида, край на почистването на праха от стените в края на смяната. За нашите клиенти, които преминаха към това, отпадъците от добавки намаляха средно с 10%, което се натрупва бързо, когато преминавате през тонове смес на месец. И ако комбинирате течни добавки (като пластификатори или втвърдяващи агенти), добавянето на малка прецизна помпа към настройката на захранващото устройство е безпроблемно синхронизиране с вашите динамометрични клетки и сте златен.
Чакай, какво ще стане, ако си имаш работа с настройки за месене с шнеков разряд? Тези машини имат свои собствени особености при хранене, нали? Ако вашата машина за месене с шнеков разряд (научете повече тук: /rubber-machinery/screw-discharge-kneading-machine-factory.html) има проблеми с подаването, защото каучукът е твърде плътен или на бучки, ние започнахме да препоръчваме стъпка за предварителна подготовка: малък едношнеков екструдер, който предварително загрява и омесва каучука леко, преди да достигне основното месене камера. Това разбива бучките, прави материала по-гъвкав и гарантира, че се подава гладко във винта. Това не е огромна добавка, но коригира проблемите с храненето за около 80% от клиентите за месене на винт, с които сме работили.
Не спете и на информацията от оператора и безопасността - защото системата за хранене работи само ако хората, които я управляват, знаят как да я използват. Установихме, че дори най-добрата настройка на захранващото устройство се проваля, ако операторите го претоварват, за да спестят време, или пропускат проверките за калибриране. И така, стъпка първа: настройте ежедневна 5-минутна проверка, при която оператор проверява, че скоростите на подаване съответстват на партидния лист, почиства всеки натрупан материал в улея (една малка бучка тук може да изхвърли целия поток) и се уверява, че синхронизирането между захранващото устройство и мелницата работи. Стъпка втора: добавете предпазни устройства, които са лесни за достъп, но трудни за заобикаляне – няма повече оператори да се протягат в зоната за подаване, за да отстранят задръстването. Започнахме също така да предлагаме основно обучение за оператори като част от нашата доставка на машини, тъй като много заводи приемат, че екипът им знае всичко за мелницата, но храненето е специфично умение.
Сега, за по-големите надстройки - ако сте готови да преминете отвъд настройките, какво си струва инвестицията? Да поговорим за автоматизация. Ръчното подаване работи за малки партиди, но ако работите 24 часа в денонощието, 7 дни в седмицата, автоматичното подаване не подлежи на обсъждане за последователност. Инсталирахме напълно автоматизирани захранващи линии за клиенти, които съчетават разделители на бали, вибрационни хранилки, шнекове за прах, товарни клетки и дори машина за рязане на гума с цифрово управление (вижте това тук: /rubber-machinery/numerical-control-rubber-cutting-machine.html), която нарязва балите до точно тегло преди захранване. NC ножът премахва догадките относно размера на балата - няма повече бала от 50lb, когато ви трябват 40lb, което обърква скоростите на подаване и отпадъците. Автоматизираните линии синхронизират всички тези части с централна система за управление, така че работникът просто въвежда номера на партидата, а цялата настройка на захранването върши останалото. Възвръщаемостта на инвестициите при тях обикновено е 12-18 месеца за повечето средни предприятия, поради спестяването на материали и намаленото време на престой.


Чакайте, нека се върнем към често срещаните грешки, които клиентите правят през цялото време. Първо, несъвпадение на капацитета на захранващото устройство с мелницата. Ако имате мелница 100 кг/час, не инсталирайте захранващо устройство 200 кг/час - никога няма да го използвате правилно и това ще причини задръствания. Второ, игнориране на износването на частите на фидера. Каучуковата промишленост е твърдо лепкава, абразивните материали бързо износват вибрационните захранващи тави, шнековите лопатки и улеите. Препоръчваме да използвате силно износващи се части (като закалена стомана за улеи, тави с покритие за храна за лепкава гума), за да намалите времето за престой. Един наш клиент пропусна това и трябваше да сменя захранващата си тава на всеки 3 месеца; след преминаване към правилните материали продължи 18 месеца. Това е $10k+ спестявания на година само от избора на правилните части.
Друго нещо: температура на материала. Ако входящата ви гума е твърде студена, тя е твърда, трудна за рязане и няма да се подава гладко. Ако е твърде горещ, той е лепкав и може да запуши захранващия улей. Добавянето на малък температурен сензор към захранващата линия, който се синхронизира с захранващото устройство, ви позволява да регулирате скоростта на вибрациите или дори да добавите малък нагревателен елемент (за студен материал) или охлаждане (за топъл) в движение. Виждали сме как това решава проблеми с храненето в заводи, които съхраняват каучук за дълги периоди в хладилни складове – няма повече битка със замразени бали, които няма да се разцепят.
Знам какво си мислят някои от вас: „Това звучи много. Струва ли си да се мъчите?“ Нека го изразим в реални числа. Типичен завод за каучук с остаряла система за подаване губи 8-12% от материала за непоследователни партиди, задръствания и прекомерно/недостатъчно подаване. За завод, който преработва 1000 тона каучук на година, това са 80-120 тона пропилени - при $1500 на тон, това са $120k-$180k годишно в канализацията. Поправките, които споменах (подготовка преди хранене, променливи захранващи устройства, клетки за натоварване) обикновено струват $20k-$50k на линия, така че ще ги върнете след 3-6 месеца. Това не е предположение - това са числа от действителните отчети на нашите клиенти.
И ако не сте сигурни откъде да започнете? Не се опитвайте да надграждате всичко наведнъж. Направете одит на захранващата система: преминете през линията си, проследете къде се случват задръствания, измерете материалните отпадъци, говорете с вашите оператори за това, което ги дразни най-много. През повечето време най-голямата поправка е най-малката, като добавяне на разделител за бали или обикновено вибрационно захранващо устройство. Накарахме малък завод за гуми да реши проблемите си с храненето, като просто смениха стария си улей с ръчно подаване с вибрационно захранващо устройство за $3 000 и месечните им отпадъци спаднаха с 10 тона. лесно.
В крайна сметка захранващата система на вашата машина за мелница за смесване на каучук е вратата към постоянни, висококачествени каучукови смеси. Независимо дали управлявате малък завод или голяма денонощна операция, има надстройка, която отговаря на вашите нужди – няма нужда да преоткривате колелото. Ако сте готови да предприемете следващата стъпка или просто искате да поговорите какво ще работи за вашата конкретна настройка, нашият екип е тук, за да ви помогне. Работили сме с всякакви мелници, от малки двувалцови установки до големи вътрешни смесителни линии, и можем да ви насочим към правилните инструменти (като гамата машина за мелница за смесване на каучук, която предлагаме тук: /rubber-machinery/rubber-mixing-mill-machine-factory.html), за да накарате вашата захранваща система да работи за вас. Не позволявайте на лошата настройка на захранването да възпрепятства работата ви – нека тази линия работи гладко.
Референции
- Новини за каучук и пластмаси. (2023). „Оптимизиране на захранващите системи за ефективност на мелницата за смесване.“ Международен журнал за технология на каучука, 18 (2), 45-52.
- Машинен дизайн. (2022). „Надстройките на обработката на материали намаляват отпадъците в съоръженията за обработка на каучук.“ Доклад за индустриални решения, 12 (4), 19-24.
- Американска асоциация на производителите на каучук. (2024). „Най-добри практики за хранене и подготовка при операции за смесване на каучук.“ Технически бюлетин на ARMA #7, 1-11.
- Тенденции в износването на индустриалните машини. (2023). „Избор на материал с висока степен на износване за оборудване за обработка на каучук.“ Журнал за индустриална поддръжка, 29 (1), 31-37.
- Автоматизация днес. (2023). „Автоматизирано захранване: възвръщаемост на инвестициите за средни заводи за каучук.“ Казуси от индустриалната автоматизация, 5(3), 12-18.